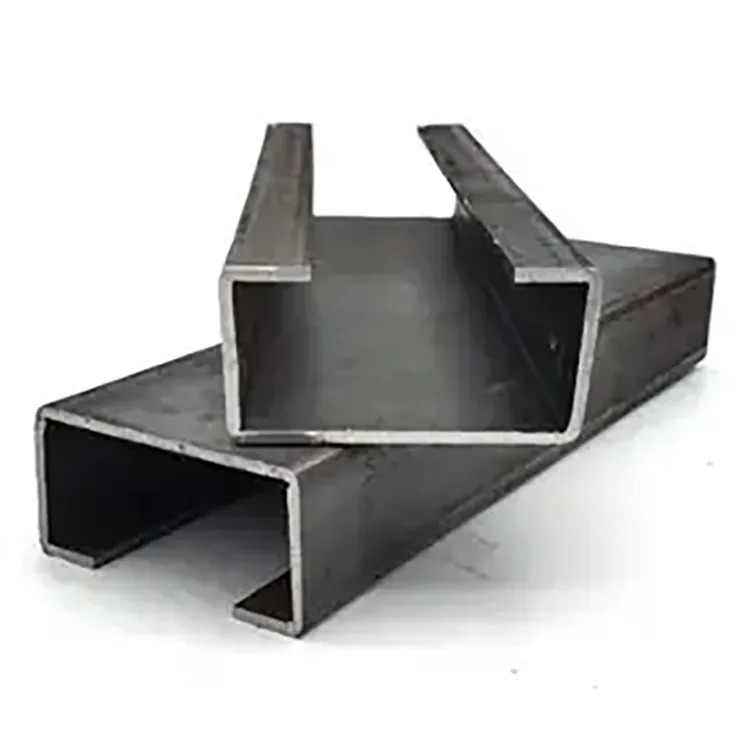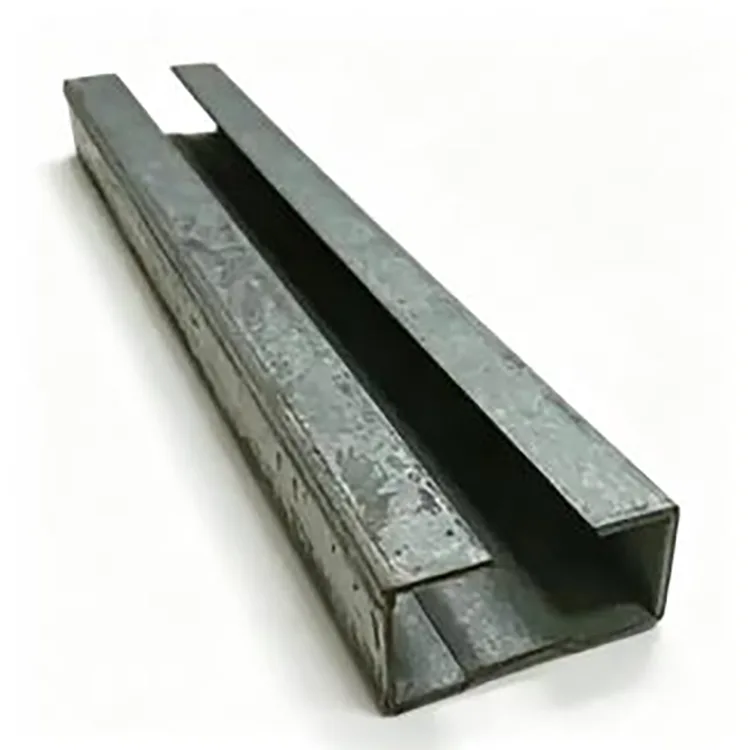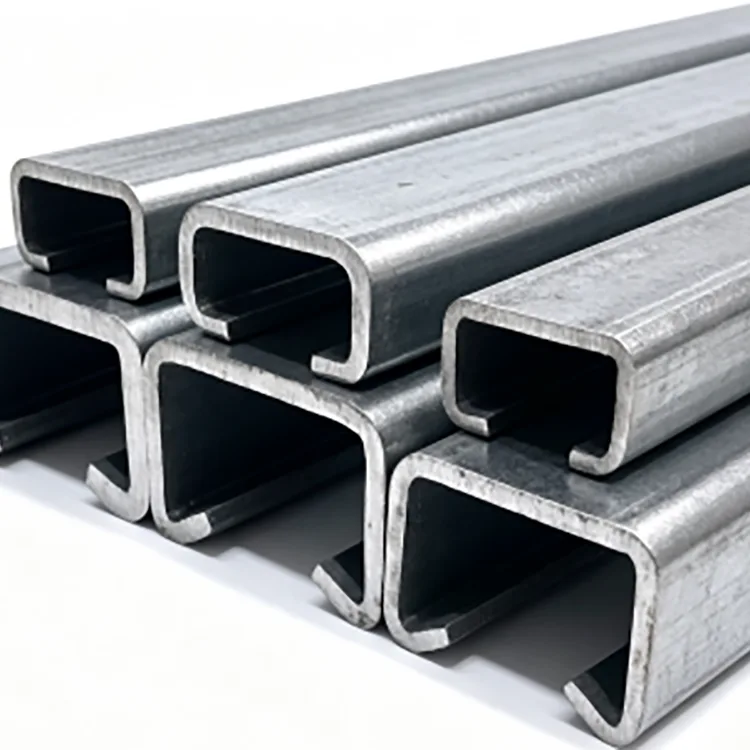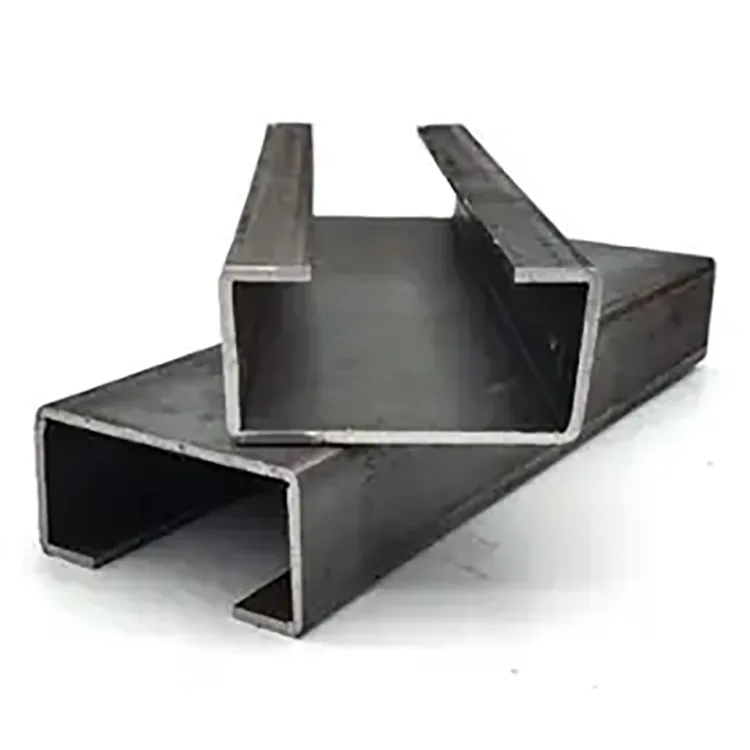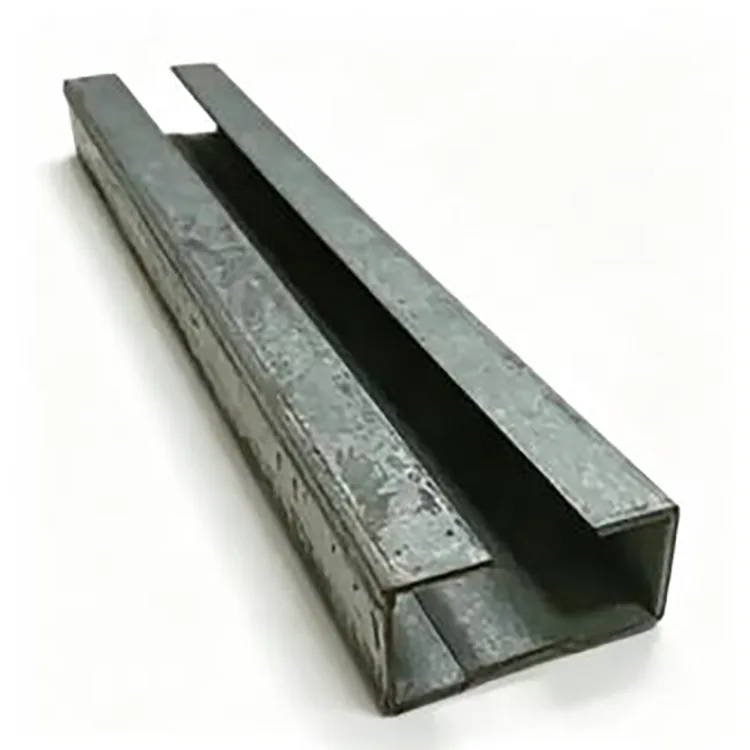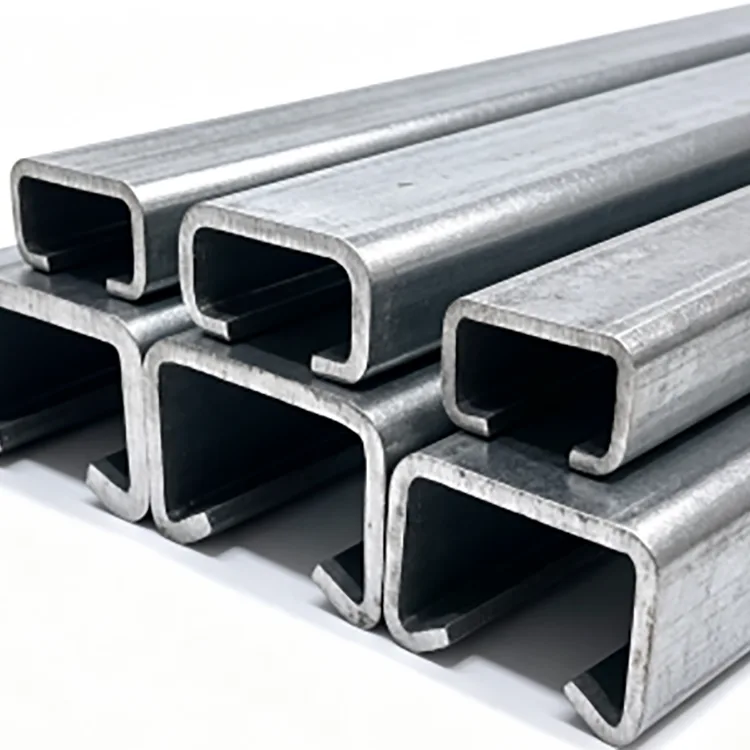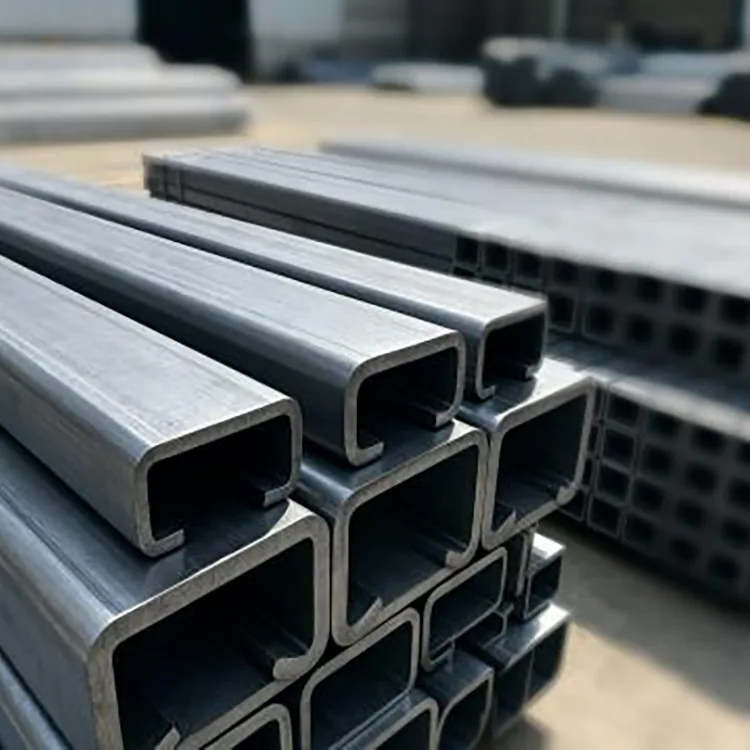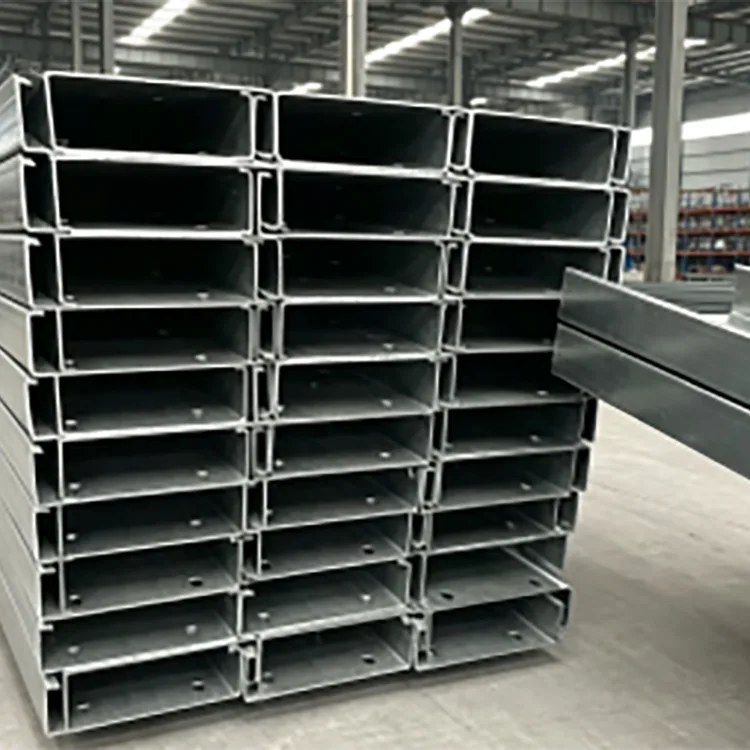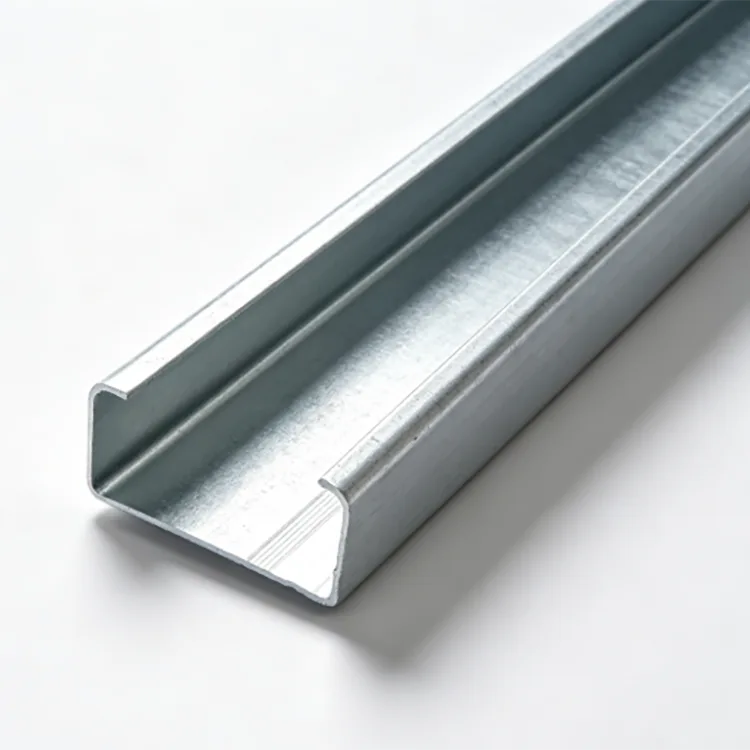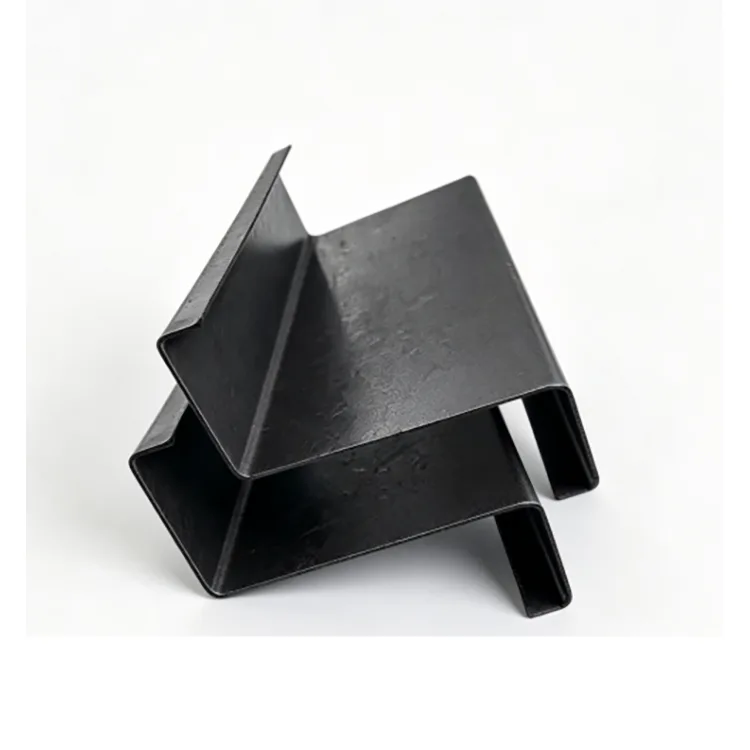
Baja Penampang C Bentuk Dingin dirancang untuk struktur baja di mana rasio kekuatan terhadap berat yang tinggi, dimensi yang konsisten, dan pemasangan yang cepat lebih penting daripada menggunakan bagian canai panas yang berat.
Profil dibuat dengan memasukkan strip baja secara terus menerus melalui serangkaian rol pembentuk. Baja secara bertahap dibengkokkan menjadi bagian berbentuk C tanpa pengerolan panas suhu tinggi. Karena proses pembentukan dapat mengontrol geometri dan panjang bagian secara terus menerus, komponen akhir cocok untuk proyek yang memerlukan bagian berulang, panjang tetap, lubang yang sudah dilubangi, dan perakitan baut cepat.
Q235B dan Q355B tersedia sesuai dengan kebutuhan struktural. Bagian umum berkisar dari C80 hingga C300, dengan ketebalan dinding dari 0,8 mm hingga 3,0 mm.


|
Barang |
Spesifikasi |
|
Produk |
Baja Bagian C Bentuk Dingin |
|
Bahan |
Q235B, Q355B |
|
Bagian |
C80, C100, C120, C140, C160, C180, C200, C220, C250, C300 |
|
Ketebalan Dinding |
0,8–3,0 mm |
|
Panjang Standar |
6m, 9m, 12m |
|
Panjang Khusus |
Tersedia pemotongan dengan panjang tetap |
|
Proses Manufaktur |
Pembentukan gulungan dingin, perataan, pelubangan dan pemotongan |
|
Permukaan |
Baja hitam/baja acar, tidak dilapisi |
|
Standar |
GB/T 6728-2017 |
|
Pengolahan |
Meninju, memotong, memotong sudut, dimensi yang disesuaikan |
|
Aplikasi |
Purlins, rangka dinding, mezzanine, partisi, peralatan pendukung dan struktur baja ringan |
Proses produksinya berbeda dengan pembuatan saluran canai panas konvensional.
Strip baja dimulai sebagai bahan datar. Ia melewati beberapa stasiun pembentukan, dengan masing-masing set roller menghasilkan sejumlah deformasi yang terkendali hingga bagian C akhir tercapai.
Proses pembentukan bertahap ini memungkinkan pabrikan untuk mengontrol:
Kedalaman bagian
Lebar flensa
Geometri bibir jika diperlukan
Ketebalan dinding
Kelurusan keseluruhan
Posisi lubang
Panjang tetap
Untuk komponen konstruksi berulang, konsistensi dimensi ini bisa lebih berharga daripada sekadar memilih bagian baja yang lebih berat.
Namun kinerja akhir struktur harus selalu diperiksa berdasarkan dimensi bagian sebenarnya, tingkat material, bentang, kondisi penyangga, metode penyambungan, beban, dan kode desain yang berlaku.
Strip baja Q235B atau Q355B dipilih sesuai dengan bagian yang diperlukan dan aplikasi struktural.
Material yang masuk diperiksa ketebalannya, kondisi permukaannya, dan informasi materialnya sebelum memasuki garis pembentukan.
Kumparan tidak digulung dan diratakan untuk menghilangkan deformasi yang tidak diinginkan. Pengumpanan strip yang stabil penting karena variasi pada tahap ini nantinya dapat mempengaruhi kelurusan bagian dan posisi lubang.
Strip yang diratakan melewati beberapa stasiun roller.
Alih-alih membengkokkan material menjadi bentuk C akhir dalam satu operasi, bagian tersebut dibentuk secara bertahap. Hal ini mengurangi deformasi mendadak dan memungkinkan dimensi bagian dan geometri flensa dikontrol selama produksi.
Jika proyek memerlukan lubang baut, lubang servis, atau lubang pemasangan berulang, pelubangan dapat diintegrasikan ke dalam jalur produksi.
Jarak dan posisi lubang harus dikonfirmasi dari gambar pelanggan sebelum produksi, terutama bila bagian tersebut akan dirakit langsung di lokasi.
Setelah dibentuk dan dilubangi, bagian tersebut diukur dan diperiksa kelurusannya.
Tahap ini membantu mengontrol puntiran, deviasi flensa, dan variasi dimensi yang dapat mempersulit perakitan rangka.
Bagian kontinu dipotong sesuai panjang yang ditentukan.
Pasokan standar mencakup panjang 6 m, 9 m, dan 12 m, sedangkan pemotongan dengan panjang tetap dapat diatur dalam rentang yang disesuaikan.
Bagian C yang sudah jadi diperiksa sebelum dibundel.
Inspeksi berfokus pada dimensi bagian, ketebalan dinding, kelurusan, posisi lubang jika memungkinkan, panjang pemotongan, kondisi permukaan, dan konsistensi batch.
Pembentukan dingin memungkinkan strip baja dibentuk menjadi bagian terbuka yang efisien. Jika desain struktur memungkinkan komponen berdinding tipis, hal ini dapat mengurangi jumlah baja yang dibutuhkan dibandingkan dengan bagian konvensional yang lebih berat.
Penghematan berat sebenarnya harus dihitung dari penampang C yang dipilih, ketebalan dinding, bentang, beban, dan persyaratan desain daripada mengasumsikan persentase tetap untuk setiap proyek.
Pembentukan gulungan berkelanjutan memberikan dimensi bagian yang dapat diulang selama proses produksi yang lama.
Untuk proyek yang menggunakan ratusan atau ribuan purlin berulang atau anggota rangka, dimensi yang konsisten dapat menyederhanakan fabrikasi dan mengurangi kebutuhan akan koreksi lokasi.
Panjang pra-potong dan lubang pra-lubang dapat disediakan untuk perakitan yang dibaut.
Hal ini sangat berguna untuk struktur baja ringan dimana urutan pemasangan bergantung pada posisi lubang yang akurat dan panjang komponen yang dapat diulang.
Bagian C80 hingga C300 mencakup berbagai persyaratan struktur dan rangka ringan.
Ketebalan dinding juga dapat dipilih dari 0,8–3,0 mm sesuai dengan kapasitas bagian yang diperlukan dan kondisi desain.
Permukaan baja yang tidak dilapisi dapat disiapkan untuk pengecatan, pelapisan bubuk, galvanisasi, atau proses perlindungan korosi tertentu lainnya.

Memilih bagian C harus dimulai dengan persyaratan struktural daripada hanya memilih profil terbesar yang tersedia.
|
Rentang Bagian |
Penggunaan Khas |
Pertimbangan Utama |
|
Babak 80–C100 |
Bingkai ringan, partisi, penyangga dalam ruangan |
Cocok untuk beban yang relatif ringan dan bentang yang lebih pendek |
|
Bab 120–C160 |
Purlins, rangka dinding, penyangga peralatan |
Kisaran umum untuk konstruksi baja ringan |
|
Bab 180–C220 |
Purlin yang lebih berat, anggota sekunder mezanin, rangka industri |
Memerlukan verifikasi beban dan rentang |
|
Bab 250–C300 |
Pembingkaian struktural dan aplikasi pendukung yang lebih berat |
Kapasitas bagian, tekuk lokal dan desain sambungan harus diperiksa |
Pemilihan sebenarnya harus dikonfirmasi melalui perhitungan struktural. Untuk bagian berdinding tipis, tekuk lokal, tekuk distorsi, penahan lateral, dan detail sambungan dapat mempengaruhi kapasitas yang dapat digunakan.
|
Bahan |
Seleksi Khas |
Pertimbangan |
|
Q235B |
Pembingkaian dalam ruangan, purlin, partisi, penyangga peralatan, struktur tugas ringan |
Cocok jika persyaratan kekuatan desain berada dalam kemampuan grade |
|
Q355B |
Rangka dengan beban lebih tinggi, purlin yang lebih berat, pangkalan peralatan dan komponen struktural |
Tingkat kekuatan yang lebih tinggi dimana perhitungan struktur memerlukan peningkatan kekuatan material |
Menggunakan Q355B tidak serta merta berarti bagian yang lebih tipis dapat menggantikan bagian Q235B yang lebih tebal. Desain bagian yang lengkap harus diperiksa kekuatan, stabilitas, tekuk, sambungan, dan kemudahan servisnya.
Baja Bagian C Bentuk Dingin standar disediakan tanpa lapisan seng pelindung.
Hal ini membuatnya ekonomis untuk:
Bengkel dalam ruangan kering
Gudang tertutup
Mezzanine dalam ruangan
Partisi interior
Bingkai peralatan
Struktur dalam ruangan sementara
Proyek menerima cat atau lapisan pelindungnya sendiri
Baja ini tidak boleh dipilih sebagai baja hitam yang tidak diolah karena terkena hujan, kondensasi, semprotan garam pantai, kondisi terkubur, atau bahan kimia korosif dalam waktu lama.
Untuk aplikasi di luar ruangan atau lembab, bagian C galvanis atau sistem proteksi korosi khusus lainnya harus dipertimbangkan.
Bagian C dapat digunakan sebagai komponen sekunder atap dan dinding pada bangunan baja ringan. Ukuran dan ketebalan bagian harus dipilih berdasarkan bentang, beban, jarak, kondisi angin, dan desain sambungan.
Bagian cold-formed yang memiliki bobot sendiri yang relatif rendah dapat berguna untuk sistem mezzanine dan platform dalam ruangan di mana bangunan yang ada memiliki batasan pada beban mati tambahan.
Bagian C cocok untuk rangka dinding interior, sistem penyangga langit-langit, struktur partisi, dan aplikasi rangka ringan lainnya.
Bagian-bagian tersebut dapat dibuat menjadi penyangga peralatan, rangka penyangga kabel dan pipa, struktur mesin, dan braket industri.
Bagian C dapat digunakan untuk rak, stasiun kerja, platform ringan, dan struktur industri lainnya ketika bagian yang dipilih telah diverifikasi untuk beban yang diperlukan.
Proyek yang berbeda sering kali memerlukan pola lubang dan panjang komponen yang berbeda. Daripada memotong setiap bagian di lokasi, lini produksi dapat menyiapkan komponen sesuai dengan gambar fabrikasi yang disetujui.
Opsi yang tersedia meliputi:
Dimensi bagian khusus
Ketebalan dinding khusus
Panjang tetap 3–12 m
Lubang yang sudah dilubangi sebelumnya
Pola lubang sesuai gambar
Produksi potong-ke-panjang
Pemotongan sudut
Pemrosesan akhir khusus
Pengaturan perawatan permukaan
Untuk produksi yang disesuaikan, pembeli harus menyediakan gambar bagian, tingkat bahan, ketebalan dinding, panjang, diameter dan jarak lubang, kuantitas, dan perawatan permukaan yang diperlukan.
Untuk bagian yang dibentuk dingin, geometri bagian akhir berkaitan erat dengan kondisi strip baja yang masuk dan stabilitas proses pembentukan gulungan.
Oleh karena itu, pemeriksaan kualitas mencakup seluruh jalur produksi.
Inspeksi material: Informasi material Q235B atau Q355B dan kondisi strip masuk diperiksa sebelum produksi.
Pemeriksaan ketebalan: Ketebalan strip sebenarnya dipantau untuk memastikan bahwa bagian akhir memenuhi persyaratan ketebalan dinding yang ditentukan.
Inspeksi bagian: Kedalaman bagian, dimensi flensa, dan dimensi penting lainnya diperiksa setelah pembentukan.
Inspeksi kelurusan: Anggota yang sudah jadi diperiksa apakah ada lentur, puntir, dan deformasi.
Inspeksi lubang: Untuk produk yang sudah dilubangi, diameter lubang, jarak, dan posisinya diperiksa sesuai dengan gambar produksi.
Inspeksi panjang: Panjang potongan diperiksa sebelum dibundel.
Konsistensi batch: Sampel dari tahapan produksi yang berbeda dibandingkan untuk mengidentifikasi penyimpangan dimensi selama proses produksi yang panjang.
Pendekatan ini sangat penting untuk pesanan dalam jumlah besar karena penyimpangan dimensi kecil yang berulang pada ratusan komponen dapat menimbulkan masalah pemasangan yang signifikan di lokasi.
Rongheng Intelligent Manufacturing (Tianjin) Impor & Ekspor Co., Ltd. menyediakan produk baja melalui platform penjualan internasional yang didukung oleh Tianjin Gefu Steel.
Terletak di Kawasan Industri Daqiuzhuang, Tianjin, perusahaan ini bekerja dengan produksi baja dan sumber daya pemrosesan yang meliputi pipa baja, bagian berongga, profil baja, produk galvanis, dan sistem pemasangan fotovoltaik.
Untuk pengadaan teknik, sisi pasokan dapat mendukung:
Pesanan baja dalam jumlah besar
Produksi dengan panjang tetap
Bagian C yang sudah dilubangi sebelumnya
Dimensi yang disesuaikan
Persyaratan OEM/ODM
Inspeksi pihak ketiga sesuai dengan persyaratan proyek
Pengiriman kontainer
MOQ standar adalah satu kontainer berukuran 20 kaki, sekitar 20–25 ton. Waktu tunggu standar umumnya 15–25 hari tergantung pada spesifikasi, kuantitas, pemrosesan, dan persyaratan penyesuaian.
Sebagai kutipan, informasi yang paling berguna adalah ukuran bagian C, ketebalan dinding, tingkat material, panjang, pola lubang, kuantitas, perawatan permukaan, tujuan, dan standar yang berlaku.
Ya, bagian C yang dibentuk dingin banyak digunakan sebagai anggota rangka struktural dan sekunder. Namun kekuatan tidak bisa dinilai hanya dari proses pembentukannya saja. Ukuran bagian, ketebalan dinding, kualitas baja, bentang, beban, bresing, metode sambungan, dan perilaku tekuk semuanya harus dipertimbangkan.
Ini bisa menjadi lebih ringan secara signifikan bila bagian C berdinding tipis yang dirancang secara efisien dapat memenuhi kapasitas struktural yang diperlukan. Perbedaan berat sebenarnya bergantung pada bagian yang dipilih dan desain teknik.
Bagian berdinding tipis memerlukan desain dan pengekangan yang tepat. Tekuk lokal, distorsi, stabilitas lateral, dan detail sambungan harus diperiksa daripada berasumsi bahwa bagian yang lebih tipis akan berfungsi seperti saluran canai panas yang berat.
Ya. Pelubangan otomatis dapat diatur untuk lubang baut berulang atau bukaan lainnya. Diameter lubang, jarak, jarak tepi, dan pola harus dikonfirmasi dari gambar fabrikasi sebelum produksi.
Baja hitam yang tidak diolah tidak disarankan untuk paparan luar ruangan dalam jangka panjang. Hujan, kondensasi, semprotan garam, dan kelembapan lainnya dapat mempercepat korosi. Bagian C yang digalvanis atau dicat lebih sesuai jika perlindungan korosi diperlukan.
Di lingkungan dalam ruangan yang kering dan berventilasi baik, perlindungan korosi tambahan mungkin tidak selalu diperlukan. Jika terdapat kelembapan, kondensasi, uap kimia, atau kondisi korosif lainnya, lapisan pelindung yang sesuai harus dipertimbangkan.
Q355B memiliki kekuatan leleh yang ditentukan lebih tinggi daripada Q235B dan dapat dipilih ketika desain struktur memerlukan kekuatan material yang lebih besar. Hal ini tidak secara otomatis berarti bahwa setiap bagian Q355B dapat dibuat lebih tipis; desain struktur secara keseluruhan masih perlu diperiksa.
Panjang yang umum adalah 6 m, 9 m, dan 12 m. Pemotongan dengan panjang tetap juga dapat diatur sesuai dengan kebutuhan proyek.
Ya. Dimensi bagian yang disesuaikan, ketebalan dinding, panjang, pola lubang, dan persyaratan pemrosesan lainnya dapat didiskusikan sesuai dengan gambar dan kelayakan produksi.
Berikan dimensi bagian C, ketebalan dinding, tingkat material, panjang yang dibutuhkan, jumlah, pola lubang jika ada, perawatan permukaan, dan persyaratan pengiriman. Gambar bagian direkomendasikan untuk produk non-standar.
Alamat
Jalan Arteri Sekunder No. 2-1, Kawasan Perluasan Kawasan Industri Daqiuzhuang, Distrik Jinghai, Tianjin, Tiongkok
Telp
Surel